 Kittiphoom Som-Ang
สรุปสั้น ๆ
OEE (Overall Equipment Effectiveness) คือตัวเลขที่บอกว่าเครื่องจักรผลิต ของดี ได้กี่เปอร์เซ็นต์ของที่ควรผลิตได้ในเวลาที่วางแผนไว้ คำนวณจาก
OEE = Availability × Performance × Quality
ระดับที่ใช้อ้างอิงเป็น World Class คือ 85% แต่ในความจริง โรงงานส่วนใหญ่อยู่ราว 60% ตามข้อมูลของ oee.com ที่ระบุว่า "most manufacturing companies, even today, have OEE scores closer to 60%" ช่องว่าง 25% นี้คือกำลังผลิตที่ซ่อนอยู่ โดยยังไม่ต้องซื้อเครื่องใหม่
ลองคำนวณกับตัวเลขของโรงงานคุณได้ทันทีที่ เครื่องคำนวณ OEE ฟรี
OEE มาจากไหน
แนวคิด OEE มาจาก Seiichi Nakajima ผู้นำการวางระบบ TPM (Total Productive Maintenance) ที่ Japan Institute of Plant Maintenance ในช่วงทศวรรษ 1970 และเขียนไว้ในหนังสือ Introduction to TPM ตัวเลข World Class 85% ก็มาจากเขา โดยตั้งเป็น "ขั้นต่ำที่ควรไปให้ถึง" สำหรับงานผลิตแบบชิ้น (discrete manufacturing)
| ตัวประกอบ | World Class |
|---|---|
| Availability | 90% |
| Performance | 95% |
| Quality | 99.9% |
| OEE | ≈ 85% |
สูตรคำนวณทีละตัว
| ตัวประกอบ | ตอบคำถาม | สูตร |
|---|---|---|
| Availability | เครื่องเดินได้จริงกี่เปอร์เซ็นต์ของเวลาที่วางแผน | (เวลาวางแผนผลิต − เวลาเครื่องหยุด) ÷ เวลาวางแผนผลิต |
| Performance | ตอนเดิน เร็วเท่ามาตรฐานไหม | (Ideal Cycle Time × จำนวนผลิตทั้งหมด) ÷ เวลาเดินเครื่องจริง |
| Quality | ของที่ออกมาดีกี่เปอร์เซ็นต์ | (จำนวนผลิตทั้งหมด − ของเสีย) ÷ จำนวนผลิตทั้งหมด |
ตัวอย่างการคำนวณ
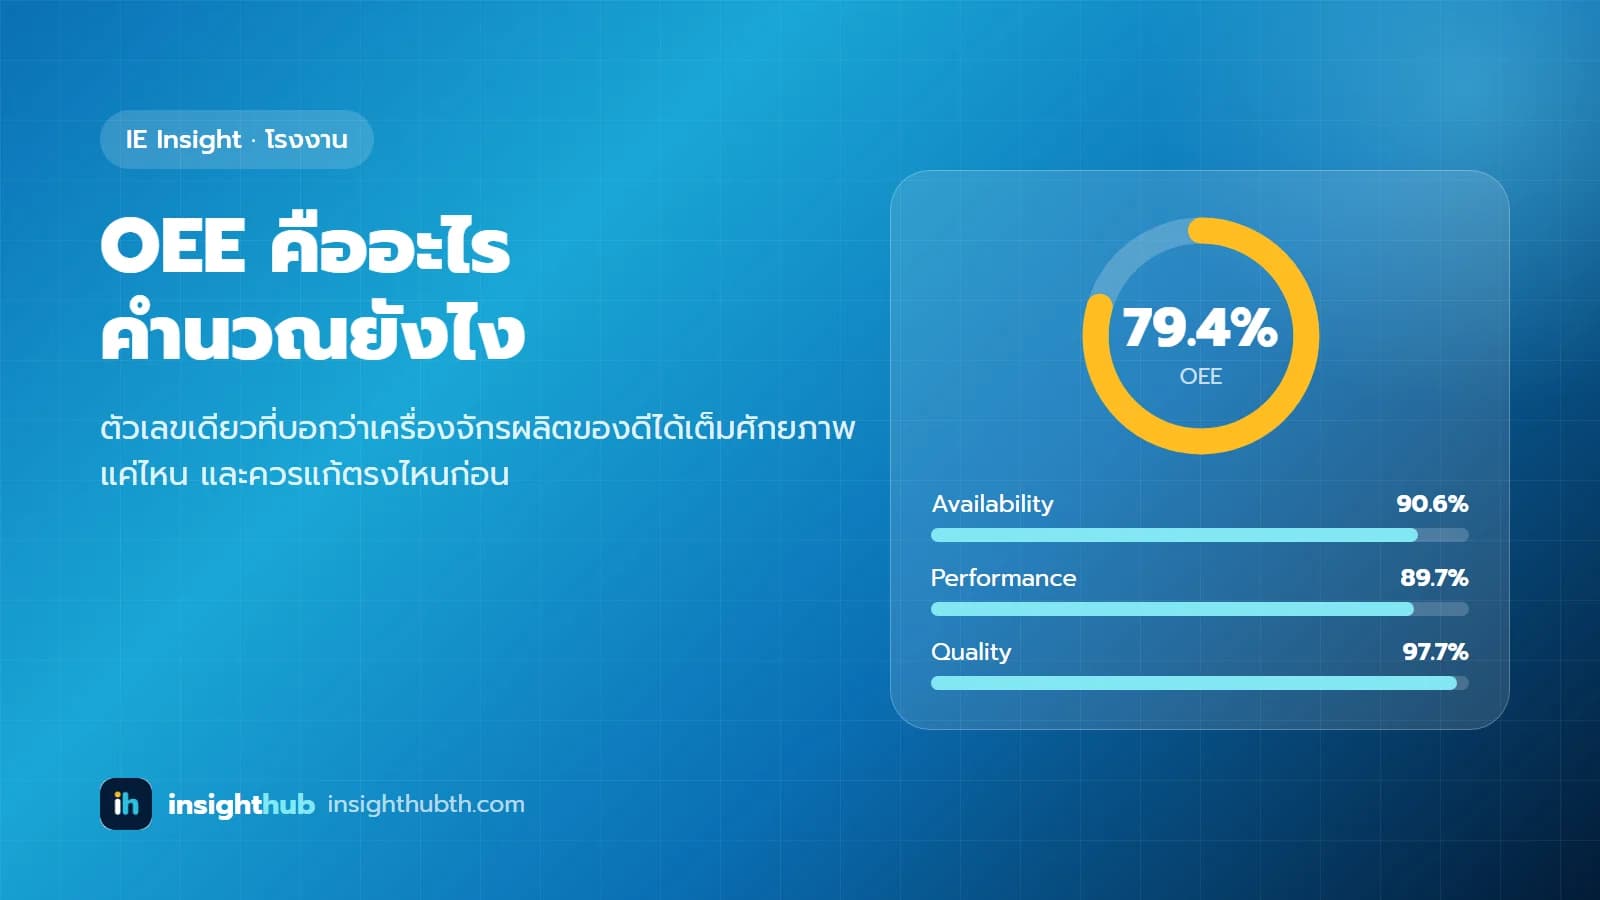
กะละ 480 นาที เครื่องหยุด 45 นาที Ideal Cycle Time 30 วินาที/ชิ้น ผลิตได้ 780 ชิ้น เป็นของเสีย 18 ชิ้น
- Availability = (480 − 45) ÷ 480 = 90.6%
- Performance = (30 × 780) ÷ (435 × 60) = 23,400 ÷ 26,100 = 89.7%
- Quality = (780 − 18) ÷ 780 = 97.7%
- OEE = 90.6% × 89.7% × 97.7% ≈ 79.4%
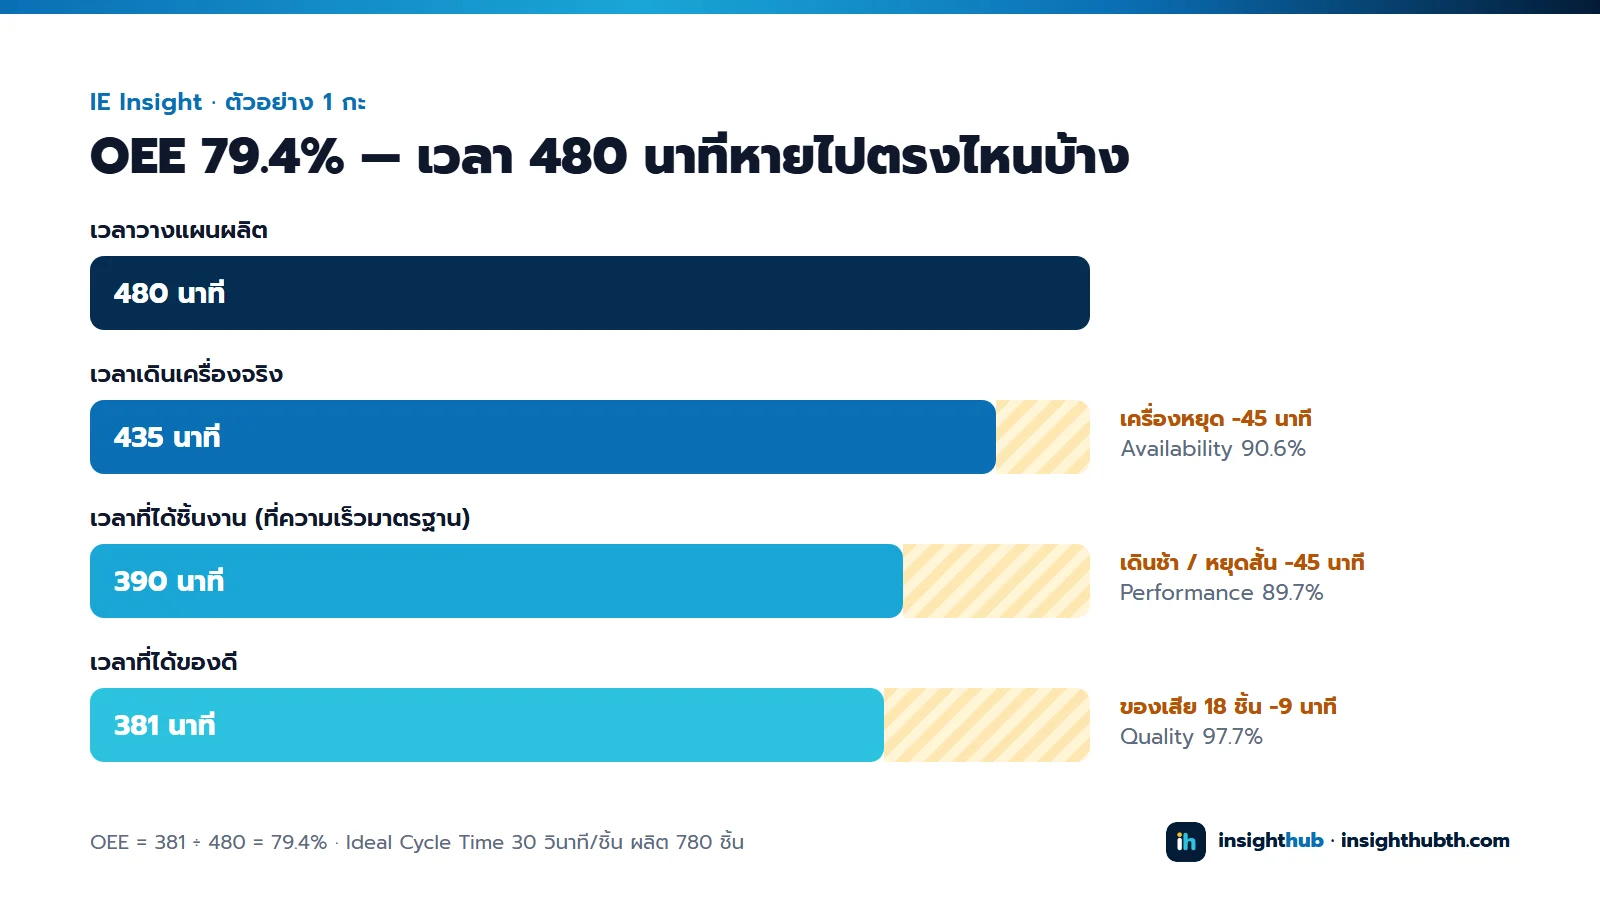
ตัวที่ต่ำที่สุดคือ Performance แปลว่าปัญหาหลักไม่ใช่เครื่องเสีย แต่เป็นการเดินช้ากว่ามาตรฐานและการหยุดสั้น ๆ ที่ไม่มีใครจด
6 ความสูญเสียหลัก (Six Big Losses) อยู่ตรงไหนใน OEE
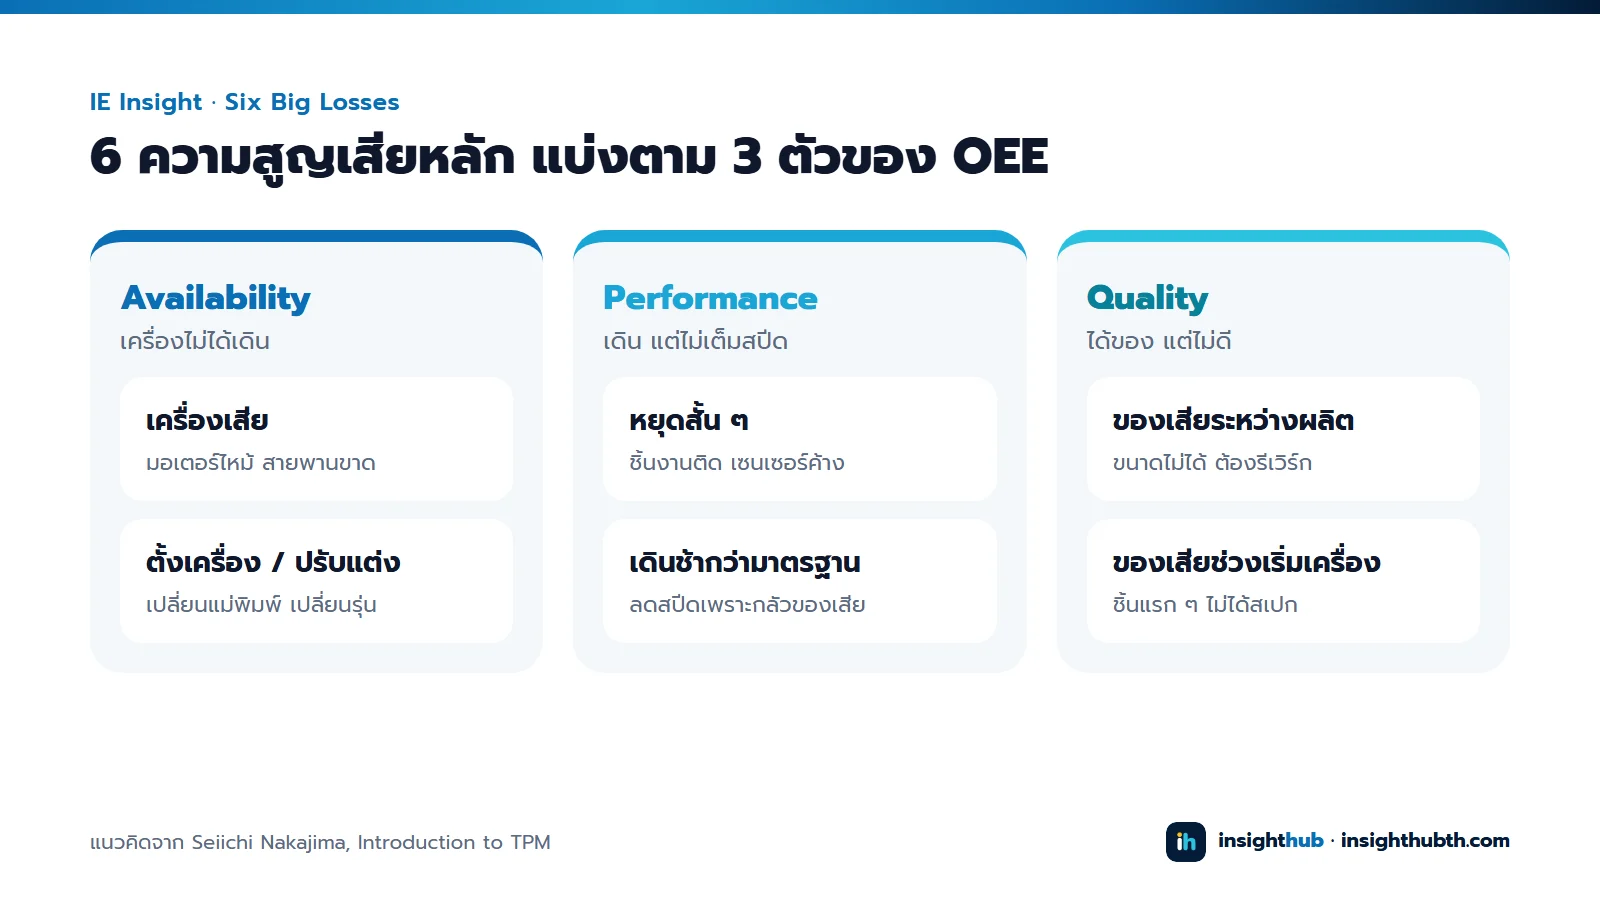
| ความสูญเสีย | ตัวอย่างหน้างาน | กระทบ |
|---|---|---|
| เครื่องเสีย (Equipment Failure) | มอเตอร์ไหม้ สายพานขาด | Availability |
| ตั้งเครื่อง / ปรับแต่ง (Setup & Adjustments) | เปลี่ยนแม่พิมพ์ เปลี่ยนรุ่น | Availability |
| หยุดสั้น ๆ (Idling & Minor Stops) | ชิ้นงานติด เซนเซอร์ค้าง รอวัตถุดิบไม่กี่นาที | Performance |
| เดินช้ากว่ามาตรฐาน (Reduced Speed) | ลดสปีดเพราะกลัวของเสีย | Performance |
| ของเสียระหว่างผลิต (Process Defects) | ขนาดไม่ได้ ต้องรีเวิร์ก | Quality |
| ของเสียช่วงเริ่มเครื่อง (Reduced Yield) | ชิ้นแรก ๆ หลังเปิดเครื่องไม่ได้สเปก | Quality |
โรงงาน SME เริ่มวัด OEE ยังไง โดยไม่ต้องลงทุนระบบ
- เลือกเครื่องเดียวก่อน เอาเครื่องที่เป็นคอขวดของไลน์ เพราะทุกนาทีที่เครื่องนี้เสียคือกำลังผลิตของทั้งไลน์
- กำหนด Ideal Cycle Time ให้ชัด ใช้ค่าตามสเปกเครื่องหรือรอบที่เร็วที่สุดที่เคยทำได้จริง ไม่ใช่ค่าเฉลี่ย
- จดเวลาหยุดพร้อมสาเหตุทุกครั้ง แบบฟอร์มกระดาษก็พอ แยกสาเหตุเป็นหมวดตาม 6 ความสูญเสียด้านบน
- นับของดีและของเสียทุกกะ
- คำนวณทุกสัปดาห์และดูแนวโน้ม ตัวเลขครั้งเดียวไม่มีความหมายเท่าทิศทาง เลือกแก้ตัวที่ต่ำที่สุดก่อน
- เมื่อเห็นผลค่อยขยาย ไปเครื่องอื่น หรือเปลี่ยนจากกระดาษเป็นระบบบันทึกอัตโนมัติ
ข้อผิดพลาดที่พบบ่อย
- ใช้ Cycle Time เฉลี่ยแทน Ideal ทำให้ Performance สูงเกินจริง บางครั้งเกิน 100%
- ไม่นับการหยุดสั้น ๆ เพราะไม่มีใครจด ตัวเลข Availability ดูดี แต่ของไม่ออก
- เอา OEE ไปเทียบข้ามเครื่องหรือข้ามโรงงาน ถ้านิยามเวลาวางแผนต่างกัน ตัวเลขเทียบกันไม่ได้
- ตั้งเป้า 85% ทันที เป้าที่ได้ผลกว่าคือปรับขึ้นจากค่าปัจจุบันทีละขั้น
คำถามที่พบบ่อย
OEE กับ Efficiency ต่างกันอย่างไร?
Efficiency มักดูแค่ความเร็วหรือผลผลิตเทียบเป้า ส่วน OEE รวมเครื่องหยุด เดินช้า และของเสียไว้ในตัวเลขเดียว จึงบอกได้ว่าควรแก้ตรงไหน
OEE เท่าไรถึงเรียกว่าดี?
85% ขึ้นไปถือเป็นระดับ World Class ราว 60% พบได้ทั่วไป และต่ำกว่า 45% ไม่ใช่เรื่องแปลกสำหรับโรงงานที่เพิ่งเริ่มวัด สิ่งสำคัญกว่าตัวเลขคือแนวโน้มที่ดีขึ้น
งานแบบ Process (เช่น เคมี อาหารแบบต่อเนื่อง) ใช้เกณฑ์เดียวกันไหม?
ไม่เสมอไป เกณฑ์ 85% ตั้งไว้สำหรับงานผลิตแบบชิ้น งานแบบต่อเนื่องมักตั้งเป้าสูงกว่า ควรเทียบกับค่าของตัวเองเป็นหลัก
แหล่งอ้างอิง
- Seiichi Nakajima, Introduction to TPM: Total Productive Maintenance (Productivity Press, 1988)
- Vorne Industries, World-Class OEE — เกณฑ์ 85% และค่าทั่วไปราว 60%
- Vorne Industries, OEE and the Six Big Losses
📊 OEE Tracker (Excel)
บันทึกรายกะ คำนวณ Availability · Performance · Quality · OEE ให้อัตโนมัติ พร้อมสรุปและกราฟสาเหตุเครื่องหยุด
- ✓กรอก 1 แถวต่อกะ รองรับ 300 กะ
- ✓สรุป OEE ถ่วงน้ำหนัก + บอกว่าควรแก้ตัวไหนก่อน
- ✓นาทีที่เสียแยกตามสาเหตุ พร้อมกราฟ
บริการ: วิเคราะห์หน้างาน
รู้คอขวดชัดเจน พร้อมตัวเลขว่าปรับแล้วได้ผลเพิ่มเท่าไร